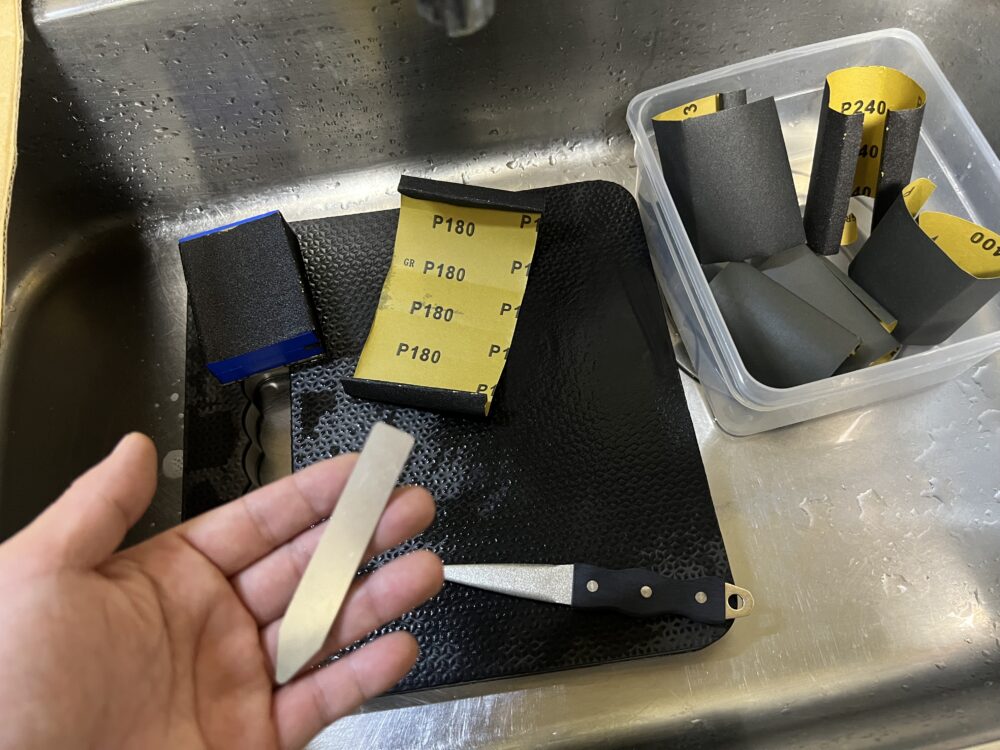
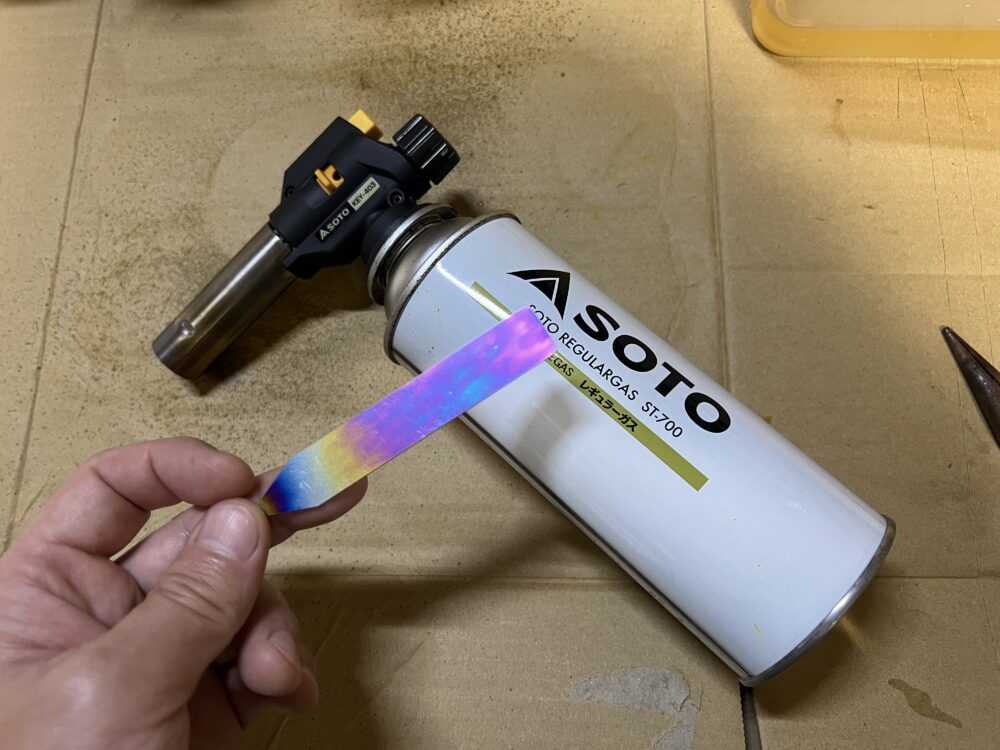
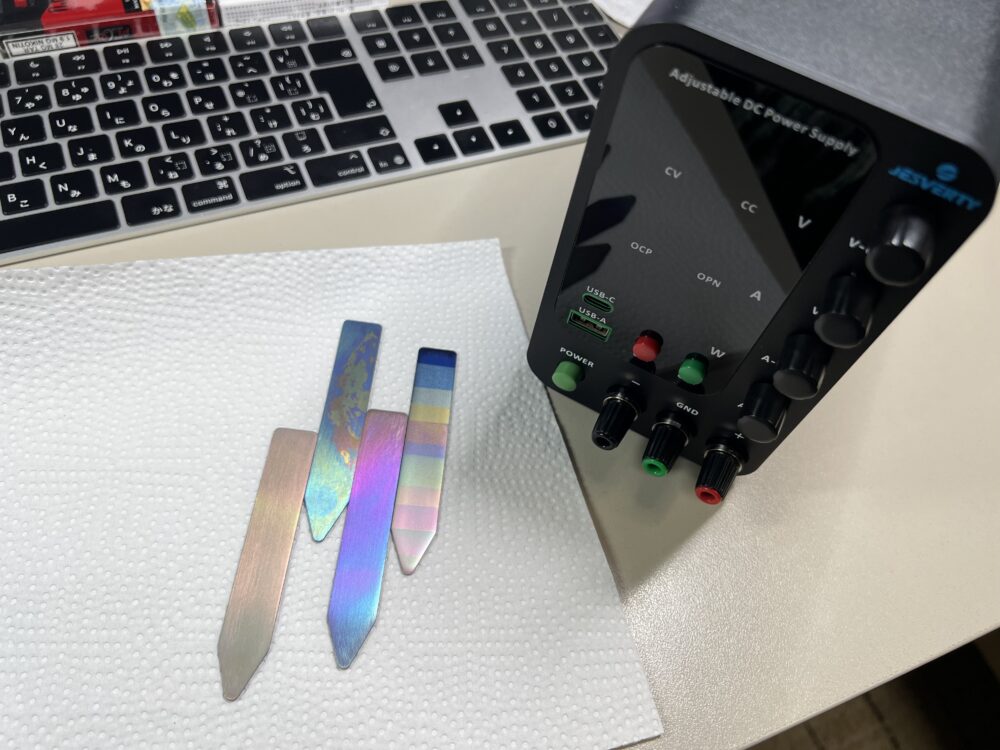
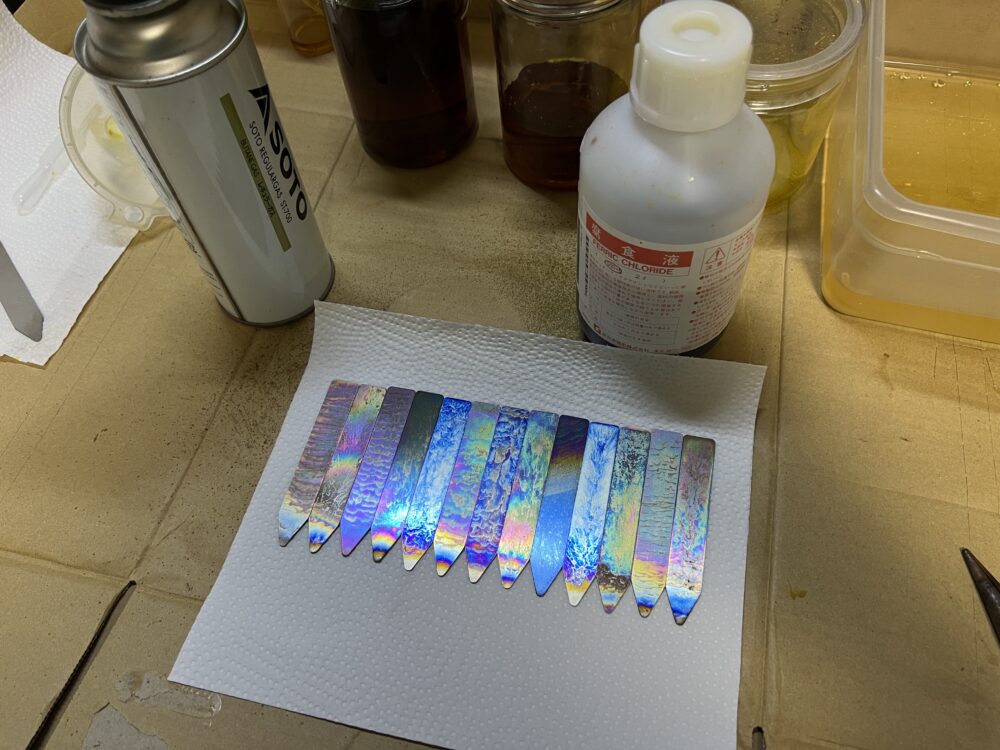
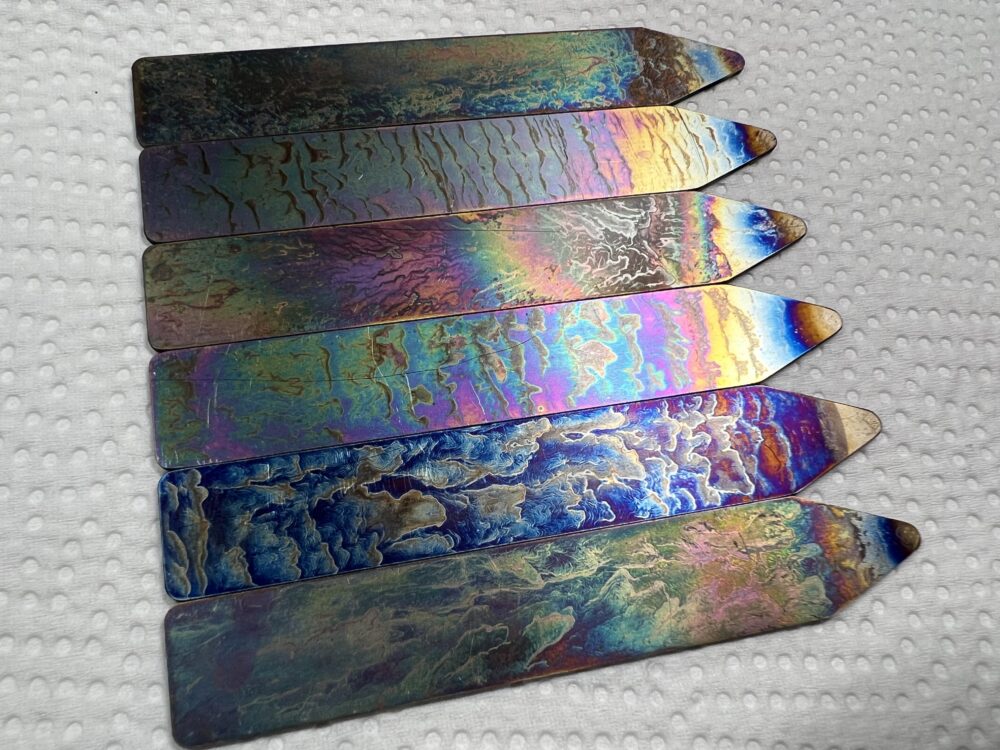
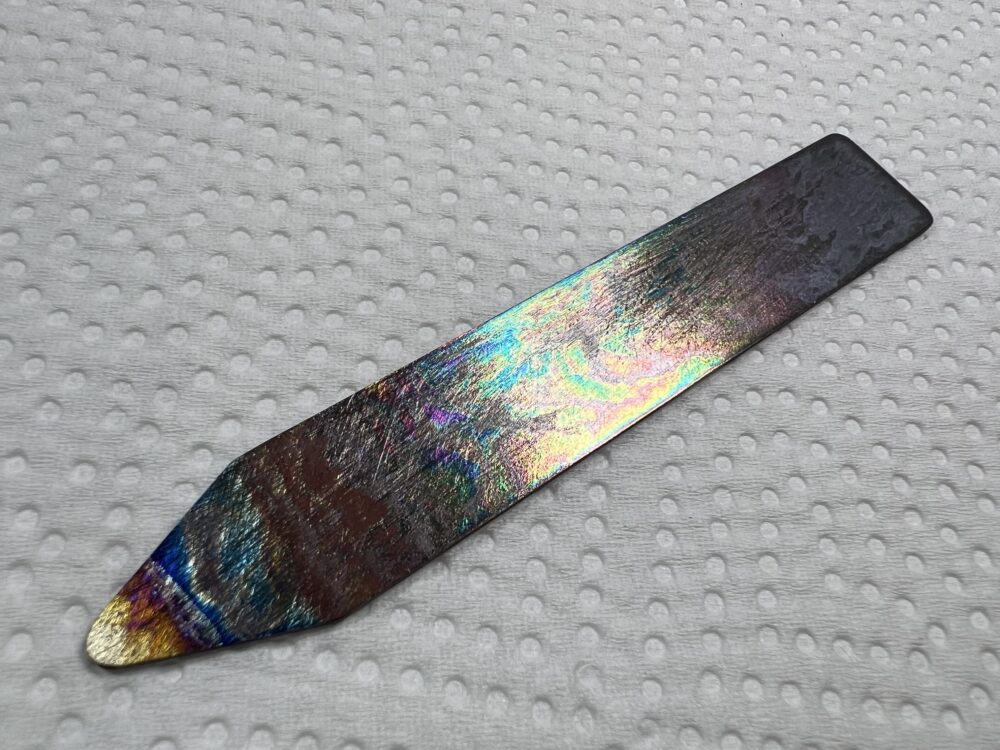
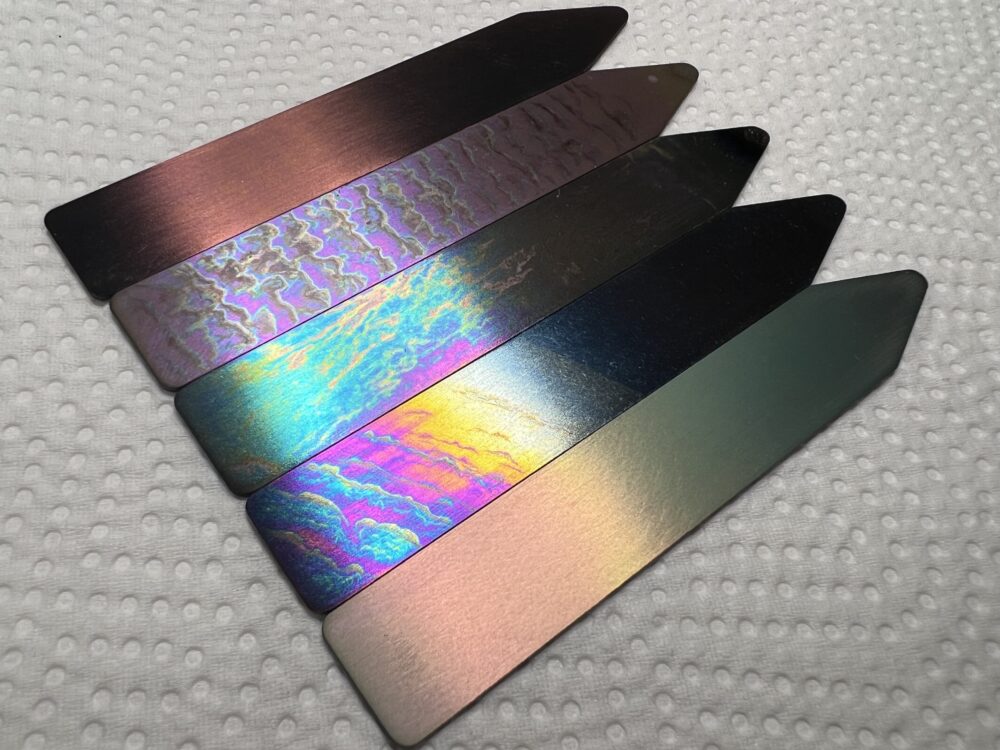
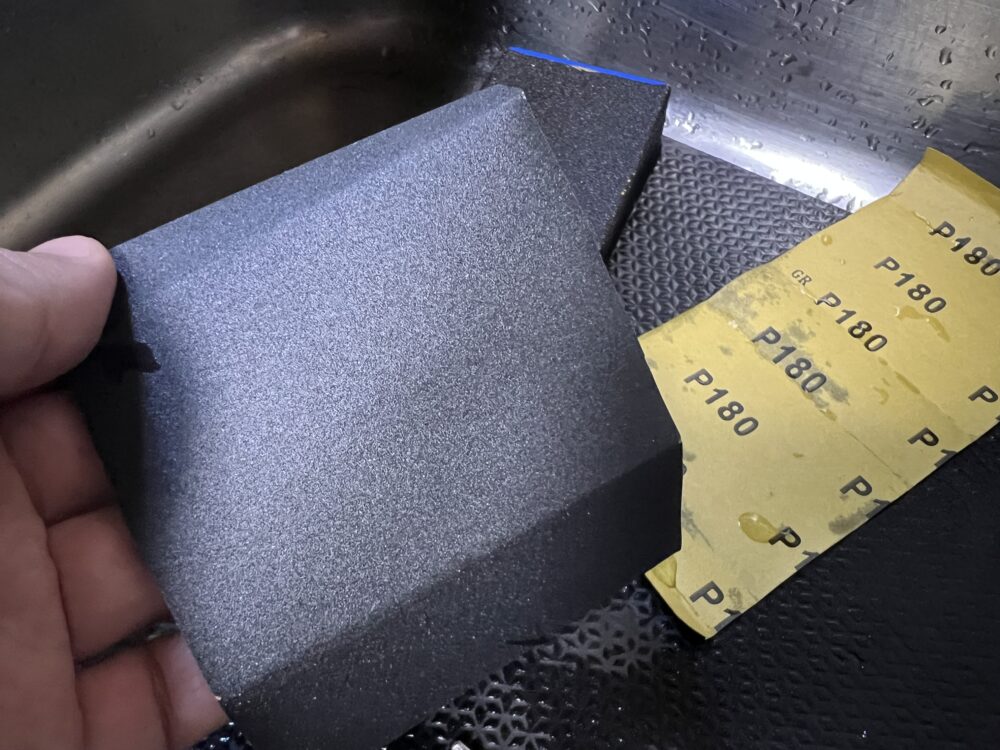
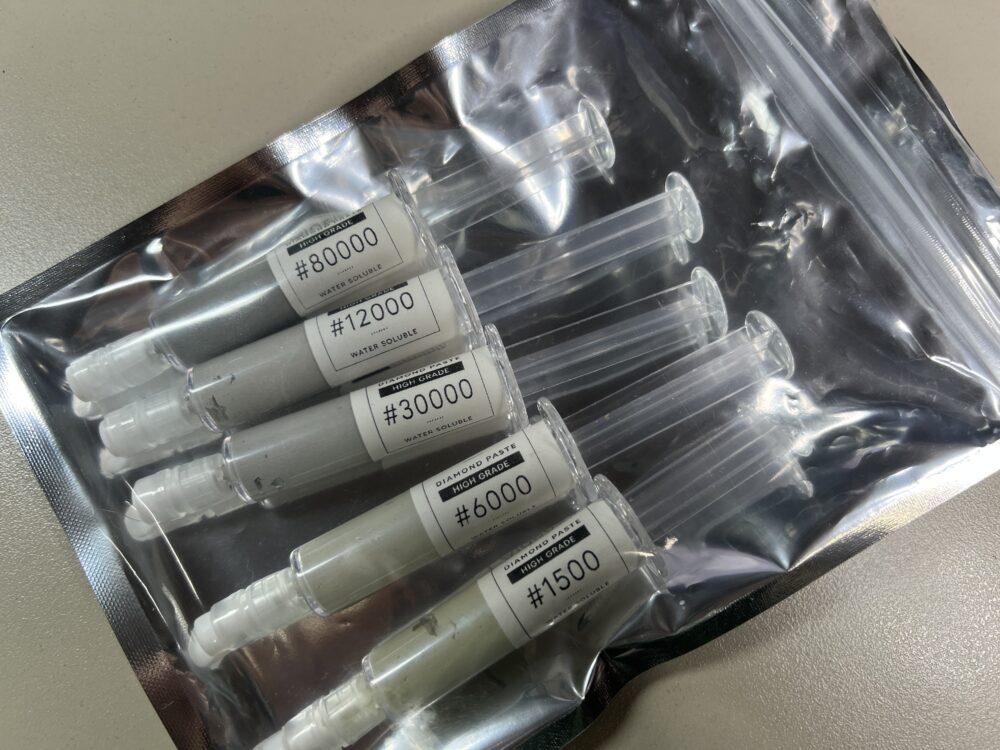
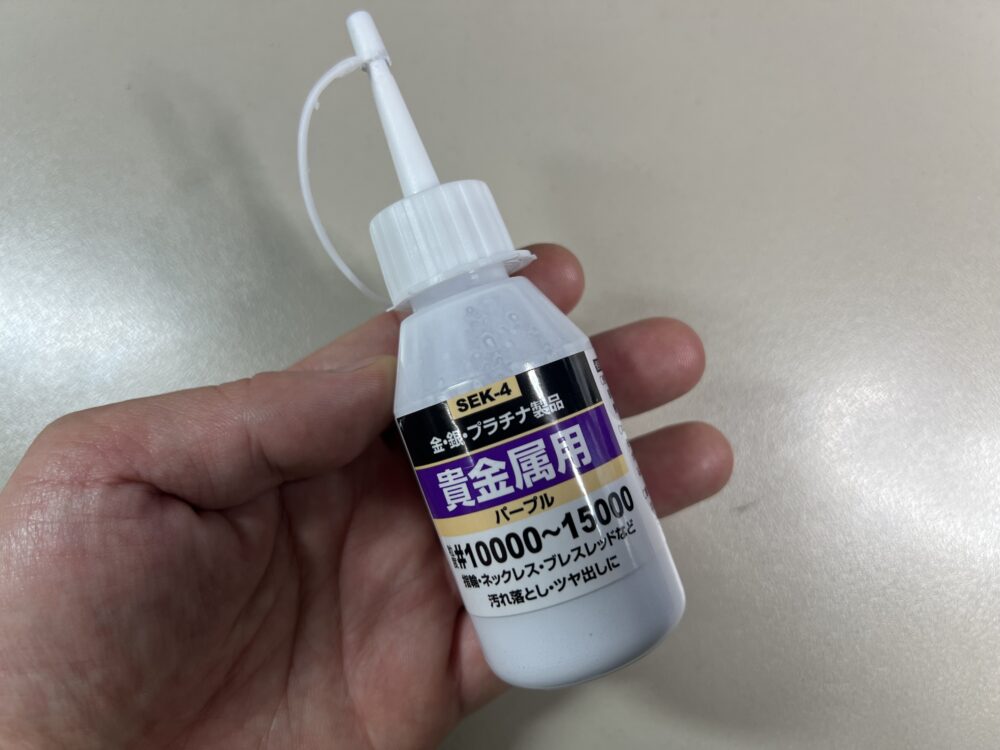
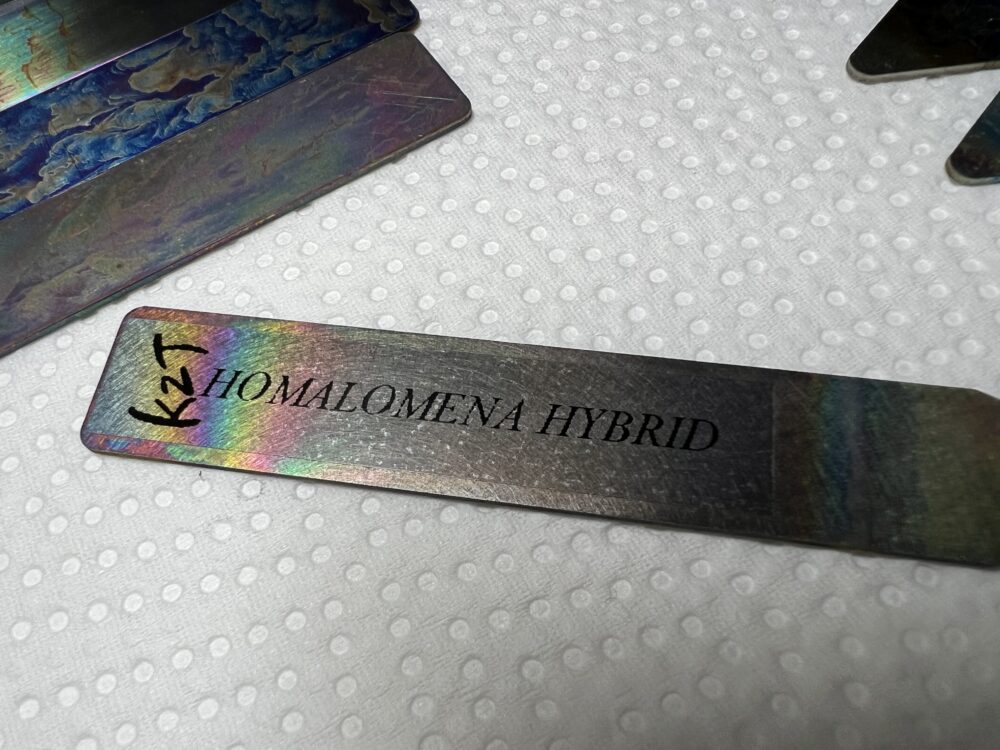
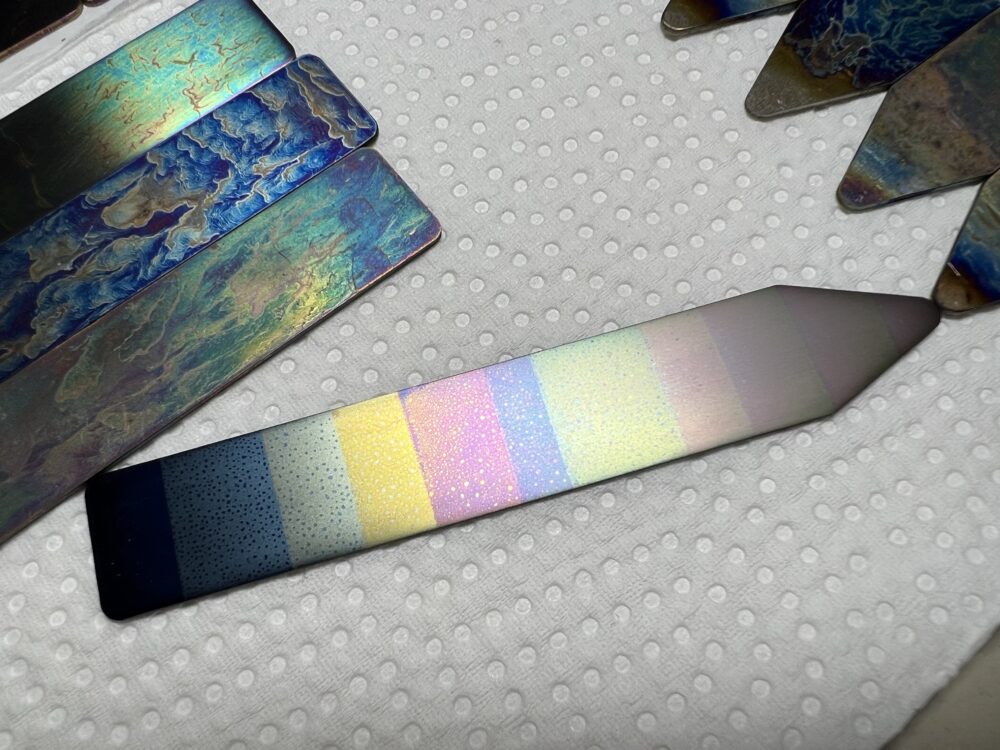
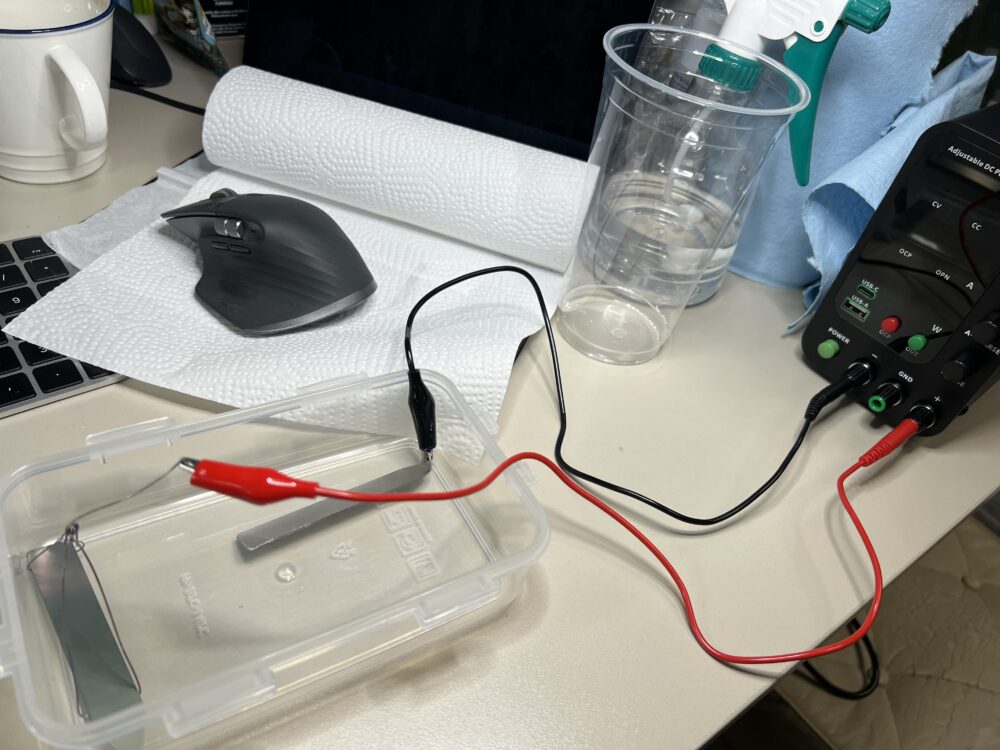
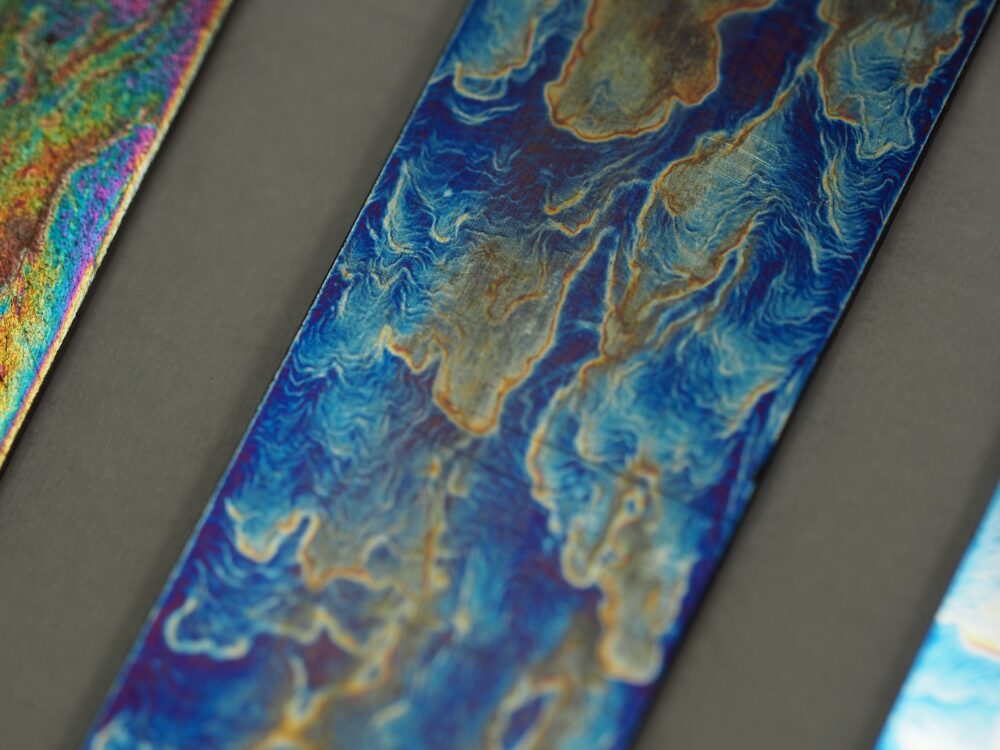
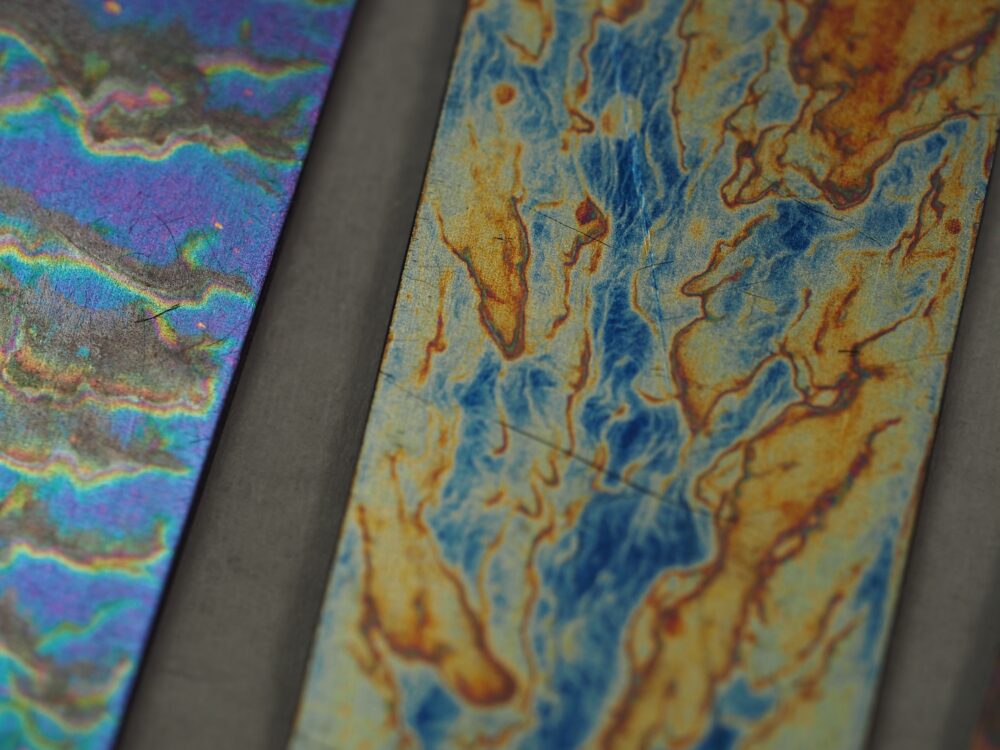
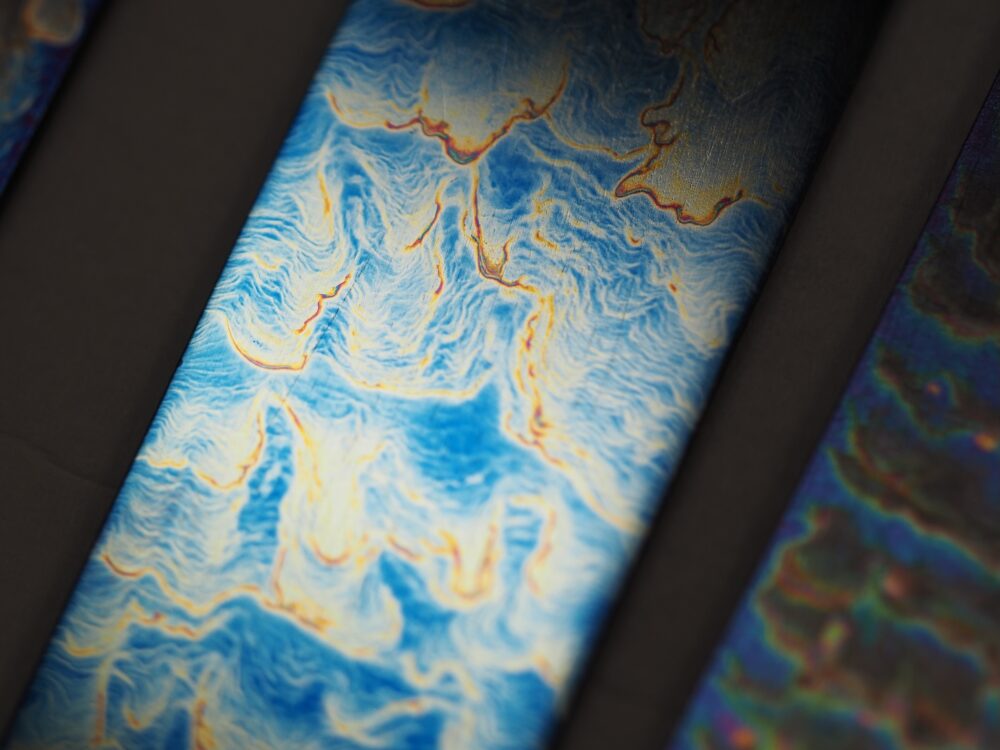
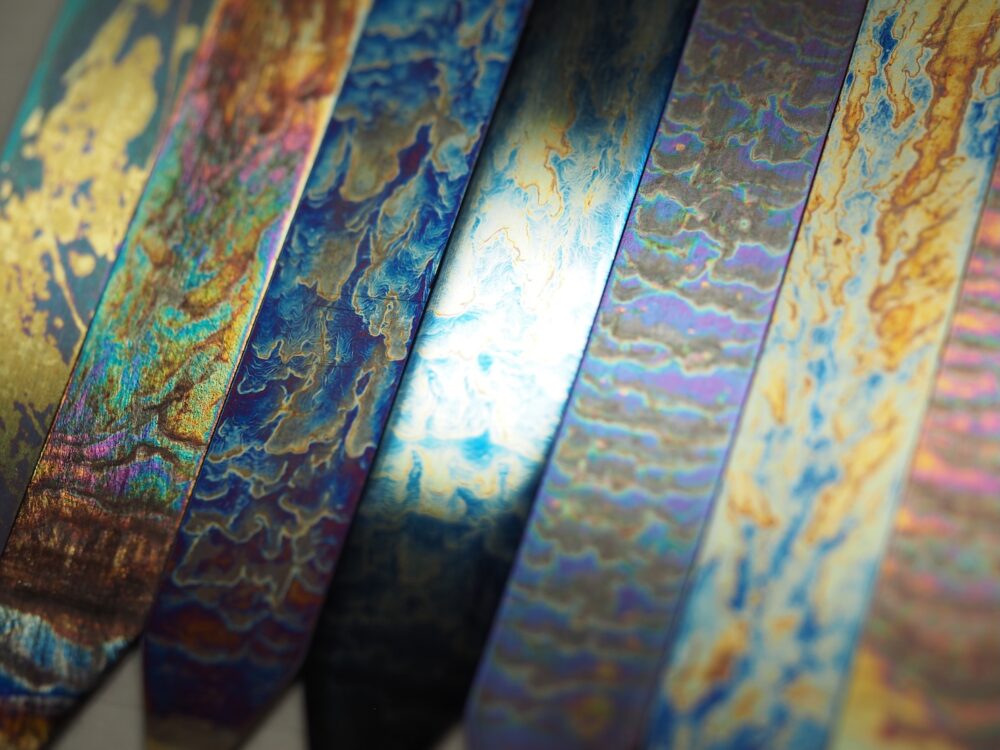
チタンタグ表面加工方法 2026 11/19 その他 純チタン製植物タグの加工方法|表面研磨・バーナー加熱・電気陽極酸化・塩化第二鉄による模様加工 純チタン製の植物タグは、そのまま使用するだけでなく、表面を研磨したり、酸化膜を形成させたりすることで、様々な質感や色彩を楽しむことができます。 純チタンはステンレスとは異なる、落ち着いた鈍い輝きが特徴的な金属です。 無加工の状態でも十分に魅力がありますが、研磨によって光沢を強めたり、酸化膜を利用して金色・紫色・青色などに変化させたりすることも可能です。 今回は、完全に全部初めての試みです。 素人がAIを使いながらチタンの表面加工をしてみた記録です。初歩的なことはわりと簡単だったので必要な材料と手順を全部公開します。 1.サンドペーパーなどによる表面研磨(仕上がりに影響するの重要) 2.バーナー加熱と水冷による熱酸化発色(これだけでも十分楽しめる) 3.電気を使用した陽極酸化発色(一気に複雑な模様を出せる) 4.塩化第二鉄を利用した模様加工(テクニック次第で無限のデザイン) 加工対象は、純チタンJIS2種、厚さ1mm・幅15mm・長さ90mmの植物タグを使った記録です。 ※加工結果はチタンの純度、表面状態、加熱条件、電解液などによって異なります。以下には基本的な加工方法と、これまでの試作で用いた条件を記載しています。 目次 1. チタンタグの表面研磨 表面研磨が重要な理由 チタンの酸化膜発色では、加工前の表面状態が仕上がりに大きく影響します。 同じチタンタグでも、表面が粗いものと滑らかなものでは光の反射状態が異なり、発色後の見え方にも大きな違いが生まれます。そこが面白いところですね。 例えば、細かな研磨傷を残した表面は光が拡散するため、落ち着いた質感になりやすく、滑らかな表面では金属光沢や干渉色が明瞭に見えやすくなります。でも粗けづりでも特有のギラつき感が出るのでここは好みの問題ですね。 チタンは素材的に鏡面研磨が難しいのでまだそこまで出来てません。それとまだ駆け出しなんで殆ど手作業です。 無研磨 ダイヤモンドヤスリ #180 #80000 用意したもの 耐水サンドペーパー(#80~#2000程度) ダイヤモンドペースト(#1500〜#80000) 非ダイヤ液体研磨剤(#15000) 平らな研磨台(シンクに板を敷いてやった) 中性洗剤 柔らかい布やペーパー 作業用手袋 サンドペーパーは耐水タイプがおすすめです。固定するスポンジもあった方が楽。 水を使用した湿式研磨にすることで、研磨粉の飛散を抑え、摩擦熱を軽減。 耐水サンドペーパー ダイヤモンドペースト 非ダイヤ液体研磨剤 手袋とか 研磨する番手と順番 基本的には、粗い番手から細かい番手へ段階的に移行します。 番手 主な目的 #80-320 深い傷や大きな凹凸の除去(このまま酸化膜処理に進んだらギラギラ) #400-800 粗い研磨傷の修正から光沢地への土台作り #1000-2000 光沢仕上げ(ここまで出来れば仕上がりは完璧) #2000+液体研磨剤#15000 鏡面仕上げの土台作り(ここからが修行) ダイヤペースト#1500+液体研磨剤#15000 #2000と#1500に液体研磨剤を混ぜて交互に研磨 ダイヤペースト#6000 小さな曇りを丁寧に研磨する(妥協してしまう) ダイヤペースト#12000-80000 全ての工程を妥協なくこなすと鏡面になるはず 集中して手作業でやってみましたが、#2000くらいまでが現実的でした。それ以降は何か道具が無いと辛い。 液体研磨剤とサンドペーパーの合わせ技やダイヤペーストとの合わせ技が意外に有効で曇りが取れやすくなりました。 ダイヤモンドペーストセットはAmazonで¥3980くらいでした。 実際の研磨手順 ① チタンタグを洗浄する 加工前に中性洗剤で表面の汚れや油分を洗い落とします。 汚れが付着した状態で研磨すると、粒子を引きずって新たな傷ができる場合があります。 ② 水を使用して研磨する サンドペーパーとチタン表面を水で濡らしながら研磨します。 一方向に動かすと研磨目を揃えやすくなります。 番手を変更するときに研磨方向を変えると、前の番手による傷が残っていないか確認しやすくなります。 ③ 番手を細かくする 粗い番手による傷が十分に消えてから、次の番手へ進みます。 前の番手の深い傷が残った状態で細かな番手に変更しても、その傷を取り除くには非常に時間がかかります。 番手を変更するたびに、タグと研磨台を洗浄して研磨粒子の混入を防ぎます。 ④ 最終洗浄と脱脂 研磨が終わったら、中性洗剤で洗浄し、十分にすすぎます。 発色加工へ進む場合は、表面に皮脂や研磨剤が残らないようにすることが重要です。 乾燥後は、できるだけ研磨面に直接触れないようにします。 鏡面研磨は必要? NO ! 鏡面に近い仕上がりを求める場合、#3000以降の高番手研磨材や研磨剤を使用して、さらに表面を滑らかにしていく方法があります。 ただし、チタンの鏡面研磨は手作業では非常に手間がかかります。 番手を細かくするだけで必ず鏡面になるわけではなく、前工程で生じた傷の完全な除去と、最終的なバフ研磨などが必要になることもあります。 #240~#2000程度の仕上げでも十分に実用的です。 また、均一な研磨目を残したヘアライン仕上げも、チタンらしい独特の質感を楽しめます。 2. チタンが発色する仕組み チタンは空気中で自然に非常に薄い酸化膜を形成しています。 この酸化膜を加熱や電気によって厚くすると、表面が金色、紫色、青色などに見えるようになります。 これは塗装や染料による着色ではありません。 酸化膜の表面と、酸化膜と金属の境界で反射した光が干渉することで色が生まれる構造色の一種で「薄膜干渉」という現象です。 シャボン玉や水面の薄い油膜に虹色が見える現象と、基本的に共通する光学原理です。 酸化膜の厚さによって強め合う光の波長が変化するため、様々な色彩を表現できます。 また、見る角度や照明によって色の印象が変化することもあります。 この仕組みを利用したチタンの代表的な加工方法が、熱酸化と電気による陽極酸化です。 3. バーナーによる熱酸化発色 加熱するだけで色が変わる 比較的簡単に試せるのが、ガスバーナーを使用した熱酸化発色です。 チタンを空気中で加熱すると表面の酸化膜が成長し、温度や加熱時間に応じて色が変化します。 電源装置や電解液を用意する必要がなく、炎の当て方によって不規則なグラデーションを作ることもできます。 用意したもの 純チタン製タグ ガスバーナー 金属製の保持具、ペンチなど 冷却用の水 耐熱性の冷却容器 耐熱手袋や保護メガネとかもあった方が良さそう。 加工手順 ① 表面を研磨・脱脂する 必要に応じて表面を研磨し、中性洗剤などで十分に洗浄します。この時に指紋やホコリが乗っていると仕上がりに影響します。 水分を完全に拭き取ってから加熱を開始します。 ② バーナーで加熱する 耐熱性の保持具でチタンタグを固定し、バーナーで徐々に加熱します。 炎を一か所に集中させると、その部分だけ酸化が進みやすくなります。 均一な発色を目指す場合は、炎を動かしながら全体を加熱します。 一方、複数の色を混在させたい場合は、加熱位置や時間に差をつけることでグラデーションを作ることもできます。 ③ 色の変化を観察する チタンは加熱によって、金色、紫色、青色などへ外観が変化します。 ただし、色の順序や鮮やかさは加熱条件によって変わります。 加熱を続けすぎると酸化膜がさらに厚くなり、鮮やかな色が失われて灰色系になることがあります。 一度進行した酸化膜を単純に冷却するだけで、元の薄い酸化膜に戻すことはできません。 ④ 水で急冷する 希望する色が現れたところで加熱を止め、水に浸して冷却します。 急冷する目的は、チタンの温度を下げて熱による酸化の進行を抑えることです。 水で冷却すること自体が発色の主な原因ではありません。 高温の金属を水に入れると蒸気や熱湯が飛散する可能性があるため、十分な量の水を入れた耐熱容器を使用して火傷しない様に気をつける。 ⑤ 乾燥して仕上がりを確認する 十分に冷却されたことを確認してから取り出し、水分を拭き取って乾燥させます。 熱酸化の特徴 熱酸化には次のような特徴があります。 電気を使用せず加工できるので始めるのが簡単。 自然なグラデーションを作りやすい 炎の当て方によって模様が変わる 色の再現性は電気式より低い 過度な加熱で灰色やくすんだ外観になりやすい 特に、均一な単色ではなく不規則な色彩を楽しみたい場合に向いています。 最終色の灰色もわりとかっこいいので悪くはない。 4. 電気による陽極酸化発色 電圧によって色を調整できる 電気を使用する方法は「陽極酸化(Anodizing)」と呼ばれます。 チタンを電解液に浸し、直流電源を使ってチタン側をプラス極にすると、表面の酸化膜を成長させることができます。 酸化膜の厚さは主に印加電圧に影響されるため、電圧を変更することで発色を調整できます。 バーナーによる熱酸化と比較すると、条件を揃えた際の再現性が高いことが特徴です。 用意したもの 純チタン製タグ 電圧調整・電流制限が可能な絶縁型直流電源装置 重曹(炭酸水素ナトリウム) 精製水 樹脂製の容器 陰極用のチタン板など チタン製の保持線 (チタン針金) 電源装置はAmazonで¥5000ー¥10000くらいで買えます。 感電しないように気をつけよう。 電解液のレシピ これまでの試作で使用したのは、重曹を精製水に溶かした電解液です。 基本配合 材料 分量 精製水 500mL 重曹 17g 重曹濃度は約3.4%(質量/体積)です。 少量だけ作りたい場合は、同じ比率で計算できます。 少量配合 材料 分量 精製水 180mL 重曹 約6.1g これは過去に使用した配合を再現したものですが、大体これくらいの比率でなんでも出来ました。 電気式の場合数値を正確に記録していれば、後から再現しやすいので気に入った色や模様が作れたら記録しよう。 加工手順 ① チタンタグを洗浄する 研磨後のチタンタグを洗浄し、油分や研磨剤を除去します。 汚れが残っていると、酸化膜の形成が均一にならない場合があります。 ② 電極を準備する チタンタグを電源装置の赤いプラス極(陽極)に接続します。 黒いマイナス極(陰極)にはチタン板かステンレスか鉄を電極を接続します。 両方の電極が接触しないように間隔を空けます。 タグ全体を発色させる場合は、チタン製の保持線(Amazonで¥500くらい)を使用すると異種金属による汚染を避けやすくなります。 ③ 電解液に設置する 電源を切った状態で、電極を電解液に配置します。 タグ表面に気泡が付着したままだと発色むらの原因になるので振り払います。 ④ 低電圧から練習する これまでの試作では、10V・電流制限0.1Aを初期設定から練習して徐々に電圧を上げていきました。 まずは低電圧で装置や電極の状態を確認します。 電源装置が正常に動作し、実際の電圧が設定値に達しているかを確認することも重要です。 電圧を変更すると酸化膜の厚さが変化し、発色も変わります。 ただし、電流制限の設定や電極面積などによっては、設定した電圧まで到達しない場合もあります。 家庭で試す場合は、まず30V以下の低電圧範囲に限定し、適切な安全装置を備えた設備で行うことをおすすめします。低電圧であっても感電・短絡などの危険がなくなるわけではありません。 ⑤ 洗浄・乾燥する 電源を切り、通電が停止したことを確認してからタグを取り出します。 精製水などで洗浄し、柔らかい布やペーパーで水分を取り除きます。 電圧と発色の関係 電気による陽極酸化では、基本的に電圧が高いほど厚い酸化膜を形成できます。 酸化膜の厚さによって干渉色が変化するため、金色・紫色・青色など様々な色を作ることができます。 また、酸化膜がさらに厚くなると、似た色相が再び現れる場合もあります。 このため「電圧を高くすると単純に虹の順番で一度だけ色が変化する」というものではありません。 実際の発色電圧は、電解液の組成、チタンの表面状態、電極配置、酸化膜の初期状態などによって異なります。 何度か練習した後の試作では電源設定120V・電流制限0.600Aで開始して任意の色で電流を止める方法で作っています。 この方法では電解液からタグを出し入れして異なる厚さの酸化膜を作ってグラデーション模様が出来ました。 感電したら死ぬ電圧なのでちゃんと勉強して自己責任で挑戦するように。 120V級の装置を電解液と組み合わせる作業には重大な感電リスクがありミスったら死にます。 同じタグを何度も発色させられる? YES ! 基本的に、現在の酸化膜を形成したときよりも高い電圧をかけると、酸化膜をさらに成長させることができます。 一方、低い電圧に戻しても、形成済みの酸化膜が自動的に薄くなるわけではありません。 元の金属表面に近い状態から発色をやり直したい場合は、研磨などによって既存の酸化膜を取り除く必要があります。 つまり、研磨すれば擦り切れて無くなるまで何度でも再挑戦出来ます。 5. 塩化第二鉄による模様加工 おすすめの方法ではない 毒ガスが発生するので自宅や室内でやることではないです。しかも腐食液が飛び散ったらチタン以外の金属や木材が激しく傷みます。廃液の処分方法もややこしいのでやめといた方がいいと思います。黄色い蒸気が出てめっちゃヤバそうでした。多分吸ったら死ぬやつ。調べてみると液だけでなく、蒸気にも腐食性能があるようなので換気ダクトも壊れます。と言っても知ってしまったからにはやらなければ気がすまない人もいだろうから基本的な手順は記録しておきます。 稲妻のような模様を作る加工方法 チタンの装飾加工には、塩化第二鉄(FeCl₃)を使用して不規則な模様を生み出す方法もあります。 海外では「Entropic Finish(エントロピック仕上げ)」などの名称で知られています。 青色や紫色を中心とした表面に、金色や暗色の細かな枝分かれ模様が現れることがあり、稲妻のような独特の外観が特徴です。 この加工は、通常の電気陽極酸化とは仕組みが異なります。 加工の基本原理 一般的に紹介されているエントロピック仕上げでは、研磨したチタンを加熱し、その後、塩化第二鉄溶液によって急冷する工程が用いられます。 加熱による酸化膜形成と薬液との接触によって、通常の単色発色とは異なる模様が生まれると考えられています。 ただし、最終的な模様の形成機構や、温度・薬液濃度・表面状態がそれぞれどの程度影響するかについては全然わからないです。練習してコツを掴むしかない。 また、塩化第二鉄に常温の純チタンを浸すだけで、電気陽極酸化と同じような鮮やかな色が得られるわけではありません。 純チタンは安定した不動態酸化膜を形成するため、一般的な塩化第二鉄水溶液に対しても比較的強い耐食性を示します。 表面処理の流れ 一般的な加工工程は次のように整理できます。 チタン表面の傷や凹凸を研磨する 研磨剤や油分を洗浄する ガスバーナー加熱によって酸化膜を形成する 塩化第二鉄を利用した急冷・表面処理を行う 冷却、洗浄、乾燥を行う 表面の模様や残留物を確認する ⚠️危険⚠️ 高温のチタンを塩化第二鉄水溶液に投入する方法は、腐食性の液体や高温のミストが飛散し、有害な気体が発生する危険性があります。 塩化第二鉄溶液は腐食性が強く、加熱条件によっては有害・腐食性のガスを生じる可能性があります。 そのため、一般家庭での実施は推奨できません。 実施する場合は、専門的な排気設備、飛散防止設備、耐薬品性保護具、廃液処理設備などが必要です。 一般的な換気扇や市販の簡易マスクだけで安全性を確保できるものではありません。家が壊れます。 【経験値 1】 過去の試作で使用した薬液濃度、加熱温度、浸漬時間については、再現性のある条件として確定してないですが、20回くらい試して分かったことは、急冷表面処理をする時に液面から液内へ投入する時の時間や揺れかたで模様の系統がある程度再現できます。 ゆっくり入れると複雑になって素早く入れると稲妻模様に、ゆっくり揺らしながら入れると鱗状の模様になったりならなかったり。 加工後に注意すること 塩化第二鉄を使用した加工では、表面に褐色の付着物が残る場合があります。 こうした付着物は鉄を含む反応生成物などの可能性がありますが何か分かりません。 植物タグとして土壌や水苔に接触させる場合は、薬液や付着物の残留に特に注意する必要があります。 十分に洗浄したつもりでも、表面の微細な傷や凹部に残留物が存在する可能性はあります。 食器用洗剤を混ぜた水に15分ほど浸してから、ティッシュで軽く拭き取ると綺麗になります。 薬液成分が残留していないことを確認できない製品は、植物に直接接触させない方が安全です。 また、使用済みの塩化第二鉄溶液は排水口や河川などへ流さず、地域の廃棄物処理ルールに従って適切に処分してください。 6. 加工方法ごとの違い 加工方法 主な仕上がり 特徴 表面研磨 無地、ヘアライン、光沢 金属本来の質感を調整できる バーナー熱酸化 グラデーション、不規則な発色 比較的少ない機材で加工できる 電気陽極酸化 単色、複数色、干渉色 電圧で発色条件を調整できる 塩化第二鉄を用いた模様加工 稲妻状などの不規則な模様 高い設備・安全管理要件がある どの加工方法にも異なる魅力があります。 落ち着いた質感の植物タグを作りたい場合は、研磨のみでも十分です。 鮮やかな単色発色を目指すのであれば電気による陽極酸化が向いています。 一方、炎の当たり方による自然な色むらやグラデーションを楽しむ場合は、バーナーによる熱酸化が適しています。 塩化第二鉄を用いた模様加工は独特の意匠を作れますが、取り扱いの危険性が高く、通常の家庭向け加工とは区別する必要があります。 7. 加工したチタンタグを使用する際の注意点 酸化膜は傷が付かないわけではない チタンの発色は酸化膜によるものですが、表面が摩耗しないという意味ではありません。 硬い物体との接触や研磨によって酸化膜が削られると、部分的に色が変化したり、金属本来の色が現れたりします。 発色後は研磨剤入りのクリーナーや硬いブラシで強くこすらないようにしてください。 皮脂や汚れで色が変わって見えることがある チタンの干渉色は表面の反射状態によって見え方が変化します。 指紋や油分、水分の付着によって発色が鈍く見える場合があります。 そのため、加工後の撮影や仕上がり確認は、表面を清潔にした状態で行うのがおすすめです。 チタンの研磨粉にも注意 純チタンは板状の状態では比較的安定した金属ですが、研磨によって生じる細かな粉じんには可燃性の危険があります。 特に高速回転工具による乾式研磨では、粉じんの飛散や発熱に注意が必要です。 可能な範囲で湿式研磨を採用し、研磨粉を蓄積させないようにします。 研磨粉の回収・処分にも配慮し、火気から離して管理してください。 8. まとめ 純チタン製の植物タグは、表面加工の違いによって全く異なる表情を見せてくれる素材です。 無加工の状態で見られる落ち着いた鈍い金属光沢も魅力的ですが、研磨によって表面の質感を変化させたり、酸化膜によって鮮やかな色彩を加えたりすることができます。 特に電気による陽極酸化は、酸化膜の厚さを調整することで様々な色を表現できる、チタンならではの加工方法です。 一方、バーナーによる熱酸化では、より自然で不規則なグラデーションを作ることができます。 表面研磨だけでも仕上がりは大きく変わるため、初めて加工する場合は、まず研磨による質感の違いを試してみると良いでしょう。 同じ素材でも、加工方法や条件によって全く違った印象に仕上がることが、純チタン製タグの面白さだと思います。 その他 Share This Page URLをコピーしました! 2026年9月 西スマトラ 関連記事 What to do when you receive a plant in the United States 2020年12月5日 ドロドロ現地便 アグラオネマ 復活増殖記録 2020年3月18日 1万円で自作1800ケージ 作製記録 2020年3月17日 実生ホマロメナの管理方法 発芽~鉢上げ 2019年11月1日 Thailand タイ中央部遠征 8月雨季 2019年9月8日 イワタバコの一種 Pulau Lingga 受粉~実生株 2018年6月22日 Thailand 今回宿泊した Hotel 2018年6月20日 猫と飯とバッタ Thailand 2018年6月15日